Meaning
Rheological non-uniformity within multi-cavity injection molds causes plastic melt fronts to reach cavity ends at different times during the injection stroke. Occurrence of fill imbalance generates dimensional variation and flash formation across parts molded in a single shot. Shear rate gradients along runner walls alter local resin viscosity, causing inner cavities to fill faster than outer cavities.
Balancing cavity pressure distribution prevents part weight discrepancies and sink defects across the mold layout.
Runner Shear
High shear rates generated along runner walls reduce local melt viscosity compared to the cooler core material. Frictional heating along flow channel margins creates non-symmetric temperature profiles in branching runners. Asymmetric viscosity distribution directs hotter melt into specific cavities, altering local packing density.
Cavity Pressure
Pressure peak timing varies across cavities when viscosity differences split the melt stream unevenly. Early-filling cavities experience prolonged packing pressure, causing high internal stress and part ejection sticking. Late-filling cavities suffer short shots or sink marks due to premature gate freeze.
Melt Flipper
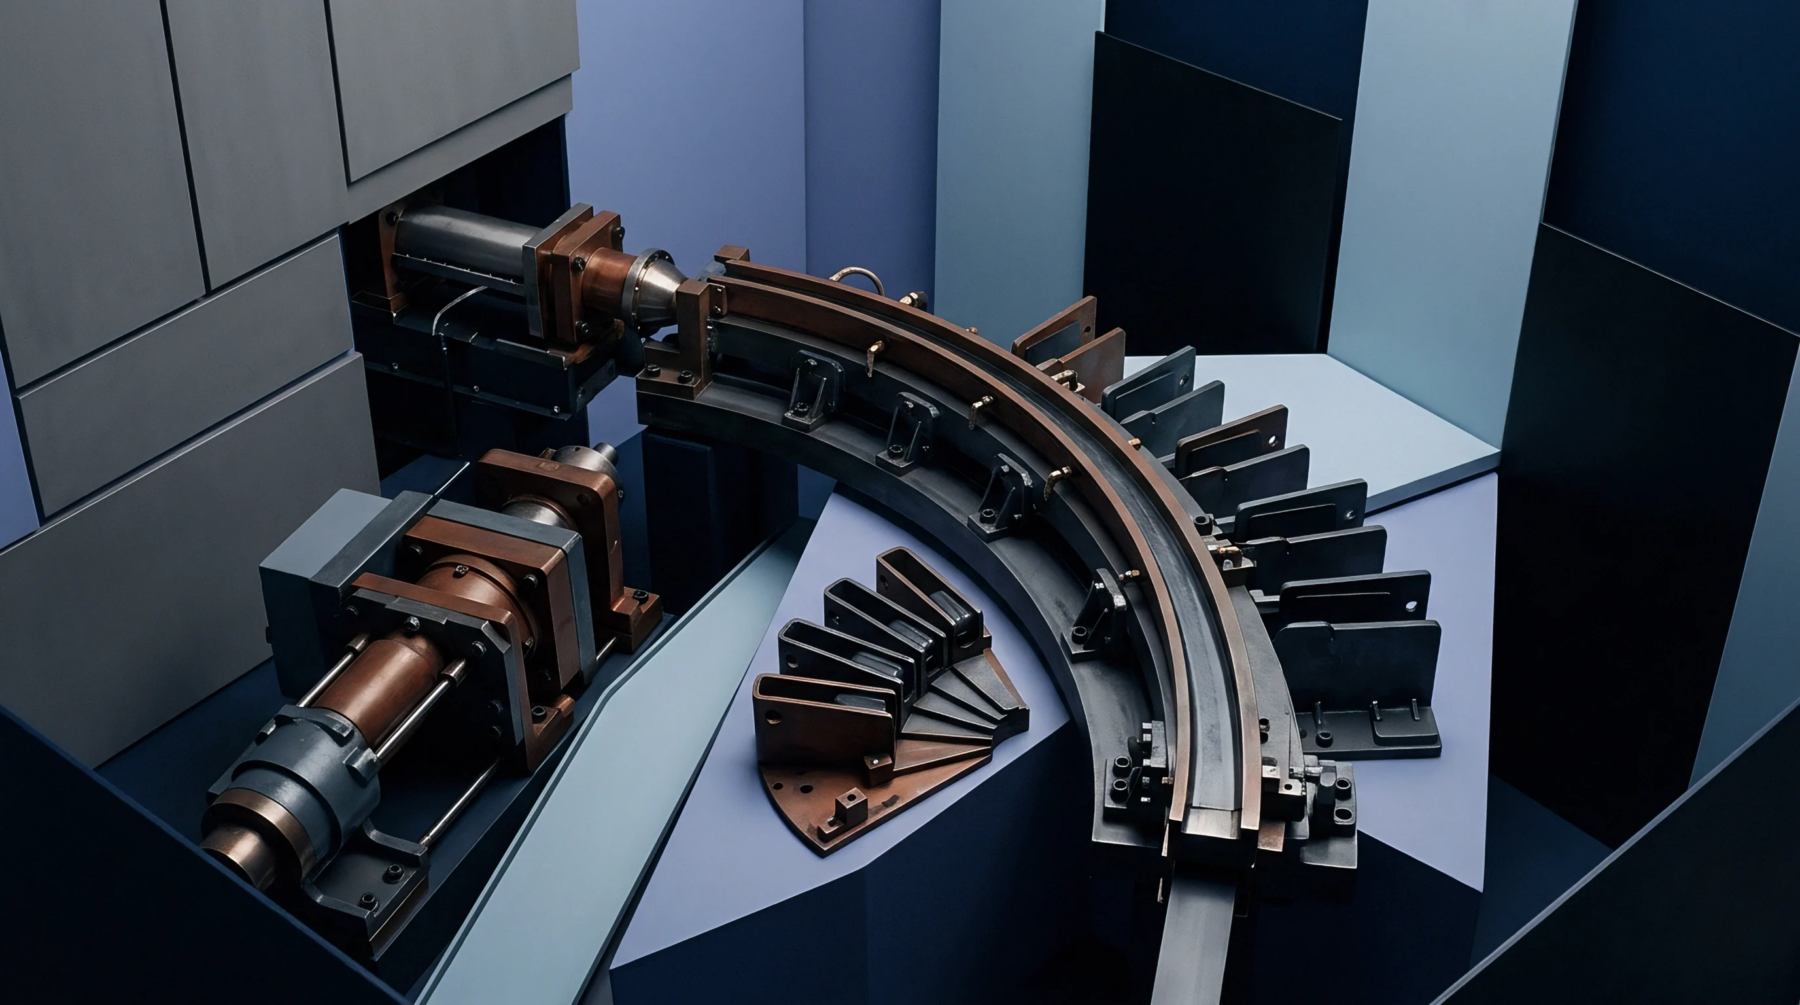
Geometric runner inserts rotate high-shear skin layers into the center of downstream flow channels to homogenize melt temperature. Installing symmetric flow deflectors equalizes viscosity across all branching runner sub-channels. Melt flip technology restores balanced flow front progression without requiring unequal gate sizing.
Equalized filling profiles reduce part weight variance across long production runs, allowing molders to maintain tight dimensional tolerances across multi-cavity tooling.